Основные требования к подготовке образцов алюминия и алюминиевых сплавов для спектроскопического анализа.
Алюминий и его сплавы обладают уникальными свойствами, включая низкую температуру плавления, высокое сродство к кислороду, относительно низкую твердость и летучие легирующие элементы, что делает подготовку образцов для них более сложной, чем для черных металлов. Стандартизированная подготовка образцов является необходимым условием для точного анализа состава.спектрометрия оптического излучения(OES). Ниже приведены основные технические требования и стандартизированные правила эксплуатации:
1. Строгая профилактика перегрева.
При температуре плавления всего 660 °C алюминий очень восприимчив к перегреву поверхности во время приготовления. Чрезмерный нагрев приводит к утолщению оксидных слоев, испарению низкокипящих элементов (таких как Mg, Zn и Li), локальной рекристаллизационной сегрегации и упрочнению слоев, что в совокупности приводит к значительным отклонениям в аналитических измерениях.
• При шлифовании применяйте мягкое, равномерное давление. Избегайте длительного шлифования только одной стороны; если температура поверхности заметно повышается, дайте образцам остыть естественным образом. Изменение цвета поверхности, прилипание материала или локальные следы плавления недопустимы.
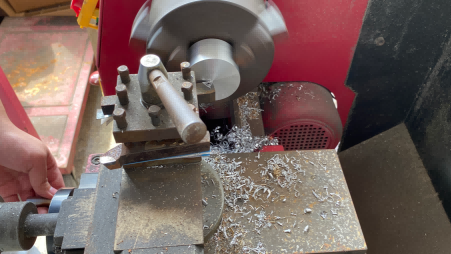
• Для токарной или фрезерной обработки отдавайте приоритет острым режущим инструментам, контролируя скорость вращения шпинделя и скорость подачи, чтобы минимизировать тепловое трение. Использование обычных шлифовальных кругов не рекомендуется из-за высокого тепловыделения и крупных абразивных частиц.
• Для сплавов серий 5xxx (Al-Mg), 7xxx (Al-Zn-Mg-Cu) и Al-Li с высоким содержанием летучих элементов предпочтительнее использовать низкоскоростную резку вместо шлифовки, чтобы минимизировать потери элементов на поверхности.
2. Правильный выбор абразива и технологического процесса.
Относительно мягкая текстура алюминия делает его склонным к разрывам поверхности и внедрению абразивных частиц при использовании крупнозернистых абразивов.
• Рекомендуются абразивные ленты из карбида кремния или наждачная бумага. Для общей формовки подходит зернистость 120–240; для мягких сплавов и высокочистого алюминия для чистовой обработки можно использовать зернистость 320. Следует избегать зернистости крупнее 80 меш, чтобы предотвратить глубокие царапины и разрыв металла.
Токарная и фрезерная обработка идеально подходят для кованых изделий.алюминиевые сплавыОбладая более высокой твердостью (серии 2xxx, 7xxx), обеспечивает однородную поверхность без риска абразивного внедрения.
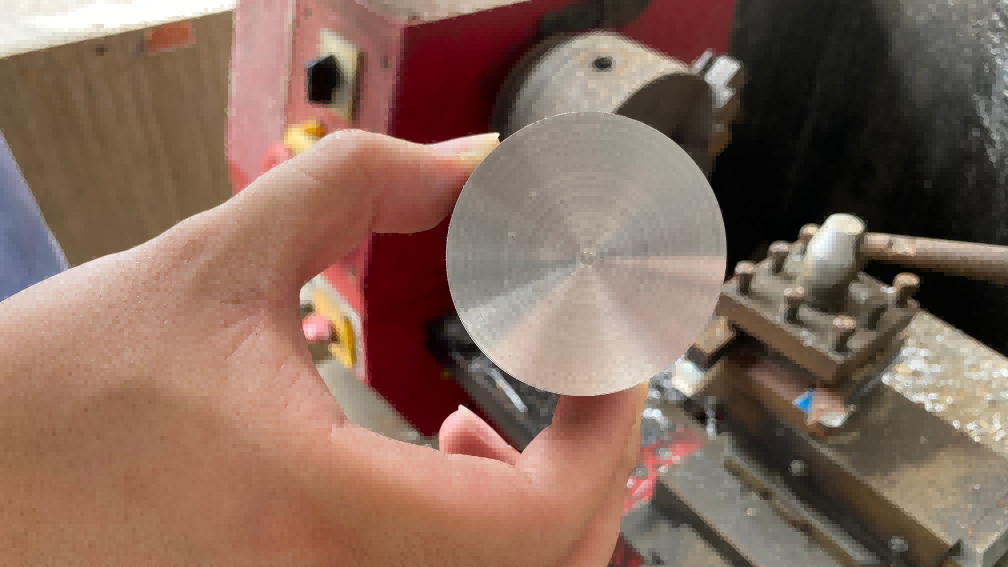
• Чрезмерная полировка не требуется. Слишком мелкозернистые поверхности ускоряют окисление и могут образовывать чрезмерно толстый слой упрочненной обработки, что ухудшает стабильность возбуждения. Однородная матовая поверхность, полученная с помощью абразива зернистостью 240, соответствует требованиям стандартной обработки.спектроскопический анализ.
3. Контроль окисления и немедленный анализ
Будучи металлом с высоким сродством к кислороду, алюминий образует на свежеприготовленных поверхностях наноразмерную оксидную пленку в течение нескольких секунд на воздухе. Более толстая оксидная пленка ухудшает стабильность возбуждения и снижает точность определения легких элементов, таких как Si, Mg и Cu.
Анализ следует завершить в течение 30 секунд после измельчения, при этом максимально допустимый интервал составляет 2 минуты.
• Никогда не прикасайтесь к аналитической поверхности голыми руками. Пот, жир и соли загрязняют поверхность и ускоряют окисление. Если требуется очистка, используйте только безводный этанол или ацетон и проводите возбуждение сразу после высыхания на воздухе.
Образцы, потемневшие или потерявшие металлический блеск после хранения, необходимо повторно измельчить для удаления всего оксидного слоя перед анализом.
4. Целенаправленное лечение особых типов образцов.
Листы и профили из плакированного алюминия
Поверхностный плакирующий слой представляет собой высокочистый алюминий с кардинально отличающимся от основного сплава составом, и его необходимо полностью удалить.
• Шлифовать на глубину, превышающую толщину одностороннего покрытия (обычно 2–5% от общей толщины листа). Выполнить поперечную шлифовку для проверки равномерного цвета по всей поверхности возбуждения без остаточных участков чистого алюминия.
Литые алюминиевые сплавы
В литых структурах обычно присутствуют пористость, газовые раковины, усадочные полости и межзеренная сегрегация; в высококремниевых сплавах также может наблюдаться первичная агрегация кремния.
• Для обработки выбирайте плотные, бездефектные участки, избегая пористости, шлаковых включений и других дефектов литья.
• Для образцов с явным разделением состава проведите не менее 3–5 тестов возбуждения в разных точках и возьмите среднее значение. Результаты, полученные в одной точке, не являются репрезентативными.
Деформируемые алюминиевые сплавы (листы, прутки, профили)
• Перед подготовкой аналитической поверхности необходимо полностью удалить поверхностные оксидные пленки, пассивирующие слои, покрытия и масляные пятна.
• Рекомендуется располагать поверхность возбуждения перпендикулярно направлению прокатки/экструзии, чтобы уменьшить влияние текстуры деформации на результаты.
5. Предотвращение перекрестного заражения
Свежая, высокоактивная поверхность алюминия легко загрязняется посторонними металлами, и слой загрязнений трудно удалить полностью.
• Абразивные ленты, режущие инструменты, приспособления и другие инструменты для подготовки образцов должны использоваться исключительно для обработки образцов алюминия. Не следует использовать одни и те же инструменты для обработки стали, медных сплавов или других металлов во избежание перекрестного загрязнения железом, медью и другими элементами.
• Поддерживайте чистоту в зоне подготовки, чтобы предотвратить оседание металлической пыли на новых алюминиевых поверхностях.
6. Требования к размеру выборки и ровности поверхности.
·Аналитическая поверхность должна быть больше пятна возбуждения спектрометра (обычно ≥10 мм), чтобы обеспечить полное возбуждение в пределах области образца.
• Поверхность должна быть ровной и без деформаций, чтобы обеспечить герметичное соединение со штативом для возбуждения и предотвратить утечку аргона.
• Рекомендуемая толщина образца составляет ≥2 мм. Для чрезмерно тонких образцов перед анализом используйте подложку из чистого алюминия.
Соблюдение вышеуказанных спецификаций обеспечивает надежную работу возбуждения и точный анализ состава образцов алюминия и алюминиевых сплавов.спектрометрия оптического излучениятестирование.
Часто задаваемые вопросы
В: Почему после подготовки образцов для спектроскопических исследований высококремниевых алюминиевых сплавов (таких как A380 и ADC12) области возбуждения часто оказываются нестабильными или аномальными?
А: Литые и литые под давлением высококремнистые алюминиевые сплавы содержат большое количество эвтектических кремниевых фаз (и первичного кремния в гиперэвтектических марках), что приводит к огромной разнице в твердости между мягкой и твердой фазами. При подготовке с использованием сухих шлифовальных кругов или наждачной бумаги:
-
Кремниевый фазовый захватВысокотвердые частицы кремния легко вырываются силой, оставляя на поверхности микроямки, которые вызывают неравномерный искровой разряд во время возбуждения.
-
Абразивное встраивание и размазывание матрицыОтносительно мягкая алюминиевая матрица легко подвергается пластической деформации, размазываясь и покрывая кремниевые фазы. Кроме того, при использовании кругов или наждачной бумаги из карбида кремния (SiC) абразивные частицы легко внедряются в поверхность. Это не только ухудшает стабильность возбуждения, но и приводит к ложно завышенным измерениям содержания кремния (Si).
Рекомендуемое решениеДля подготовки образцов следует отдавать приоритет высокоскоростным специализированным спектроскопическим фрезерным станкам, чтобы обеспечить чистые, плоские и неповрежденные поперечные сечения кремниевых фаз. Во время испытаний следует избегать дефектов литья, таких как газовые полости и усадочные полости, и проводить от 3 до 5 испытаний возбуждения в разных точках поверхности образца для усреднения результатов, минимизируя ошибки измерений, вызванные микроструктурной сегрегацией.
Пожалуйста, свяжитесь с нами для получения дополнительной информации или более подробных сведений!
Тел.: +86-183-5283 6805
Электронная почта: sales@jinyibo.com
Веб-сайт:www.jiNYibo.com.