Как подготовить образцы для анализа на оптико-эмиссионном спектрометре (OES)
Точный элементный анализ начинается задолго до первой искры. Для любого оптико-эмиссионного спектрометра, подготовка образца является самым важным фактором надежности измерений. Плохо подготовленные поверхности приводят к неточным результатам, потере стандартных образцов и ненужной переработке. В этом руководстве описан стандартизированный рабочий процесс подготовки, который обеспечивает получение стабильных и воспроизводимых данных OES для черных и цветных металлов.
Почему важна подготовка образцов
Анализ на оптико-эмиссионном спектрометре основан на контролируемом электрическом разряде, испаряющем микрослой поверхности образца. Любое загрязнение, окисление или структурная неоднородность в этом слое напрямую искажают излучаемый спектр. Поверхность, которая выглядит чистой, может содержать частицы абразива, остатки смазочно-охлаждающей жидкости или тонкую оксидную пленку — все это снижает точность.
Стандартизированный пятиэтапный рабочий процесс
1. Отбор проб
Вырежьте репрезентативный образец из сырья с помощью прецизионного отрезного станка или ленточной пилы. Критическим ограничением здесь является нагрев: чрезмерный нагрев при резке изменяет металлургическую структуру подповерхностного слоя, что приводит к результатам, не отражающим свойства основного материала. Используйте достаточное количество охлаждающей жидкости и умеренную скорость подачи. Готовый образец должен быть достаточно большим, чтобы полностью закрыть апертуру искрового столика — обычно не менее 20 мм в диаметре или эквивалентной площади поверхности.
2. Шлифовка поверхности
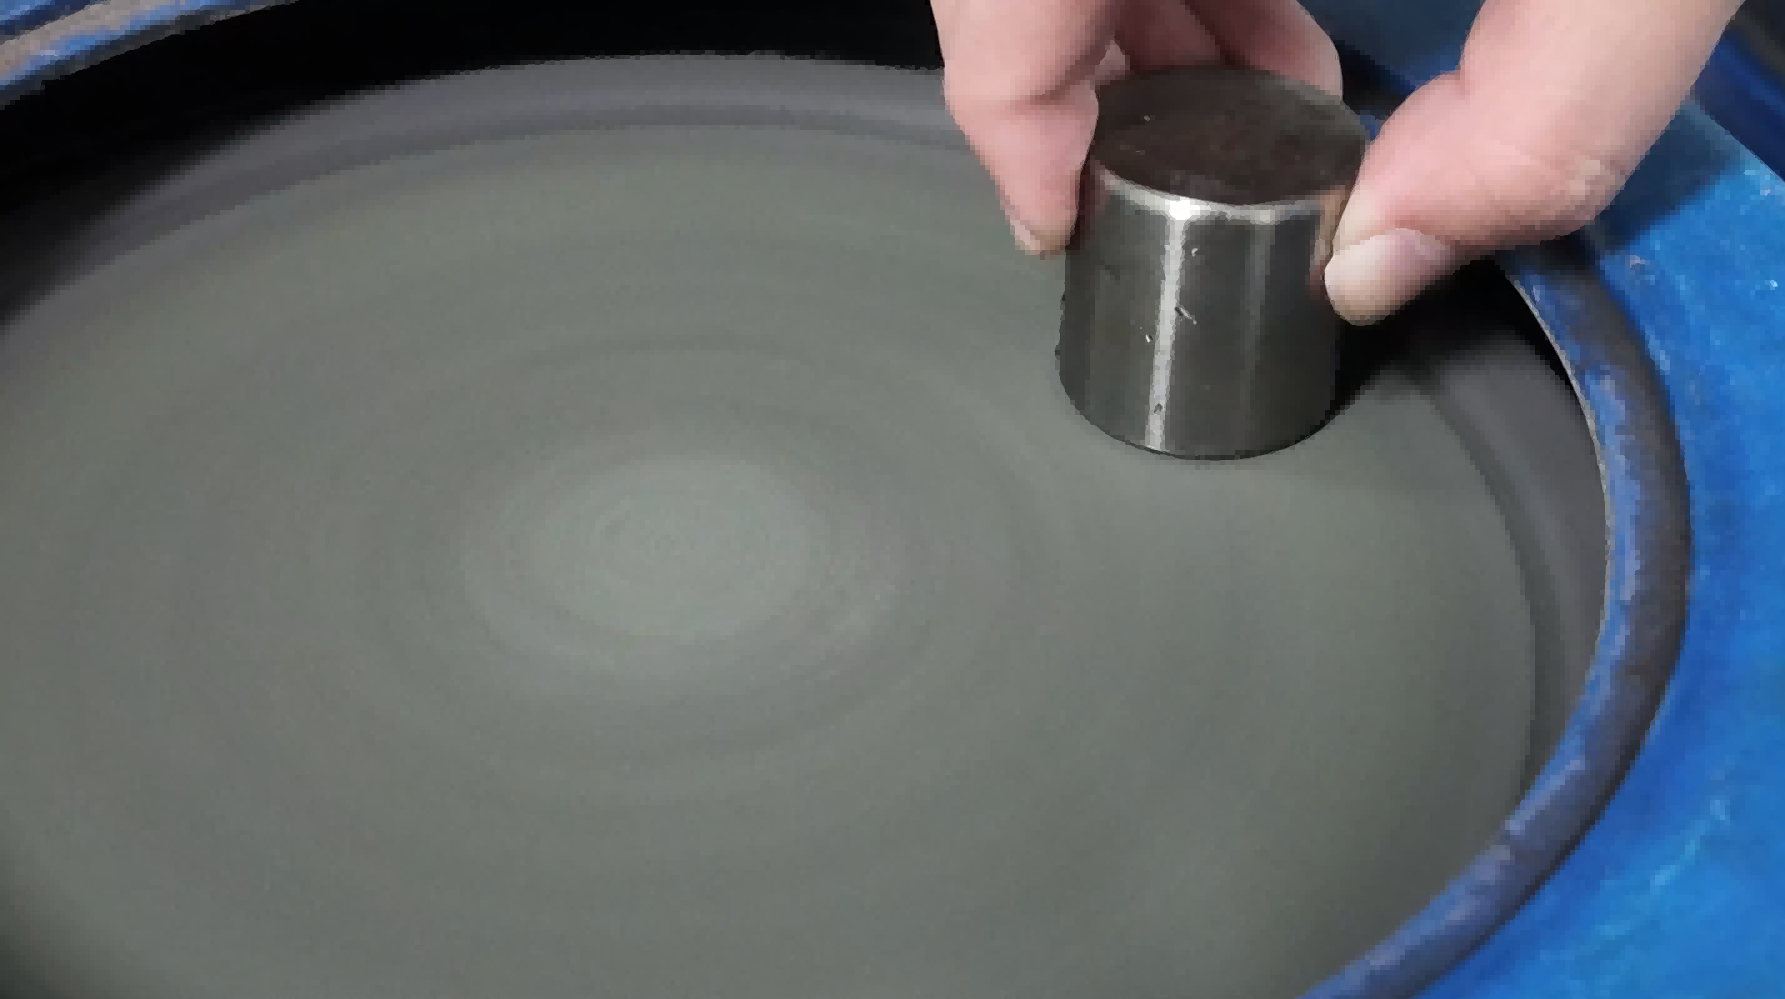
Отшлифуйте анализируемую поверхность с помощью ленточного шлифовального станка, специализированного шлифовального станка для образцов или абразивной бумаги. Рекомендуется двухэтапный подход:
Грубая шлифовка: лента из оксида алюминия (коричневый электрокорунд) зернистостью 40–80 для удаления повреждений от резки и выравнивания поверхности.
Чистовая шлифовка: лента зернистостью 120–180 для создания равномерного рисунка мелких царапин.
Направление шлифовки должно быть постоянным. Избегайте чрезмерного давления, которое вызывает нагрев и может привести к размазыванию мягких металлов. Для стали и чугуна обычно оптимальна свежая поверхность зернистостью 120–180; для цветных сплавов, таких как алюминий или медь, может потребоваться более мелкое зерно.
3. Очистка
Удалите всю шлифовальную пыль и частицы чистой щеткой или сжатым воздухом без примесей масла. Никогда не касайтесь подготовленной анализируемой поверхности голыми руками — кожный жир и влага являются значительными источниками загрязнения. Держите образцы только за края или нешлифованные поверхности.
4. Визуальный осмотр
Осмотрите подготовленную поверхность при хорошем освещении. Отбракуйте и повторно отшлифуйте любой образец, на котором видны:
Трещины, пористость или включения на анализируемой поверхности
Следы воды или остатки масла
Неравномерные следы шлифовки или размазанный металл
Видимое изменение цвета из-за окисления
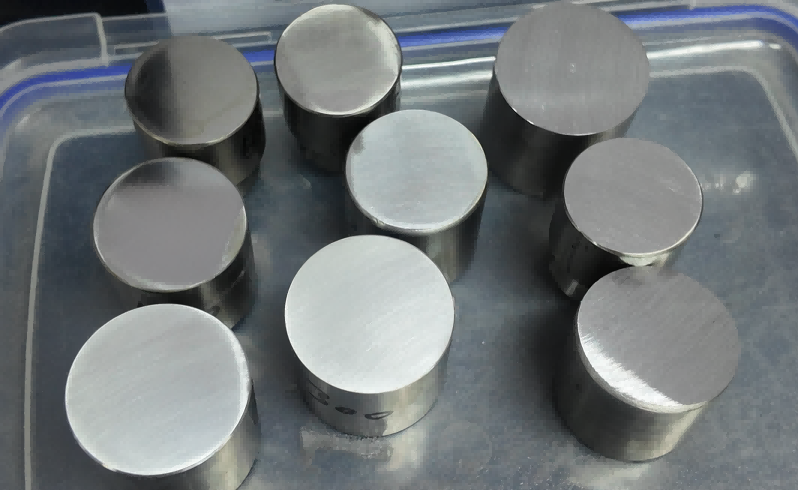
Правильно подготовленная поверхность имеет равномерный и однородный рисунок царапин по всей области анализа.
5. Оперативный анализ
Окисление начинается сразу после шлифовки, особенно на реактивных металлах. Для образцов стали и чугуна завершите анализ в течение 10 минут после шлифовки. Для более реактивных сплавов (титан, алюминий) сократите этот интервал еще сильнее. Если задержка неизбежна, храните подготовленные образцы в эксикаторе и повторно шлифуйте перед анализом, если есть подозрение на окисление.
Особенности для конкретных материалов
Чугун: контроль белого слоя
Чугун представляет собой уникальную проблему. Графитовые включения в микроструктуре могут нарушить стабильность искры. Образцы должны быстро охлаждаться во время затвердевания для формирования белого (цементитного) слоя на анализируемой поверхности — процесс, известный как формирование белого слоя. Неправильно охлажденный чугун дает ненадежные показания содержания углерода. Проверяйте температуру кокиля и технику заливки в рамках регулярного контроля качества.
Предотвращение перекрестного загрязнения
Используйте отдельные шлифовальные ленты для определенных групп материалов. Лента, использованная для углеродистой стали, перенесет частицы железа на образец из нержавеющей стали или никелевого сплава, что приведет к ложному завышению содержания железа и сопутствующих элементов. Используйте отдельные ленты для:
Углеродистых и низколегированных сталей
Нержавеющих сталей и высоколегированных материалов
Цветных сплавов (алюминий, медь, латунь)
Специальных сплавов (никель, кобальт, титан)
Цветные сплавы
Мягкие металлы, такие как алюминий и медь, склонны к размазыванию при шлифовании. Используйте острые, новые ленты, легкое давление и рассмотрите возможность использования более мелкой зернистости (240–320 грит) для этих материалов. Некоторые лаборатории предпочитают фрезерование или токарную обработку для образцов из цветных металлов, чтобы получить чистую, не подверженную деформации поверхность.
Распространенные ошибки и их последствия
|
Ошибка
|
Последствие
|
|
Перегрев при резке/шлифовании
|
Измененная микроструктура, смещенные значения углерода и легирующих элементов
|
|
Контакт с незащищенными руками
|
Повышенное содержание углерода, натрия и помехи, связанные с влагой
|
|
Использование общих шлифовальных лент
|
Перекрестное загрязнение, ложные показания элементов
|
|
Задержка анализа после шлифования
|
Окислительный слой, сниженная точность, низкая интенсивность спектра
|
|
Недостаточный размер образца
|
Утечка аргона вокруг искрового штатива, нестабильный разряд
|
Подготовка образца для оптико-эмиссионного спектрометра анализ — это не та переменная, которую нужно оптимизировать по скорости, это контролируемый процесс для стандартизации. Установите письменные процедуры, обучите операторов единому стандарту и регулярно проверяйте подготовленные поверхности. Время, затраченное на правильную подготовку, многократно окупается за счет сокращения количества повторных анализов, снижения расхода стандартов и получения достоверных, прослеживаемых результатов.
Часто задаваемые вопросы
В1: Как узнать, указывает ли мой след от искрового разряда (пятно прожога) на правильно подготовленный образец и достоверный анализ?
О: Осмотрите след от искры сразу после эмиссии. Достоверное пятно от искры на правильно подготовленной поверхности состоит из двух четких зон: темного, равномерно расплавленного центрального кратера, окруженного симметричным светло-серым или металлическим кольцом конденсации. Если пятно прожога неровное, перекошенное или имеет «белые нерасплавленные пятна», это обычно указывает на плоскую поверхность низкого качества, остаточную утечку воздуха/аргона, серьезные включения или чрезмерное окисление поверхности. Данные таких прожогов должны быть отброшены, а образец должен быть подготовлен заново (перешлифован для сплавов на основе железа; перефрезерован/обточен для мягких цветных сплавов) перед повторным анализом.
В2: Следует ли подготавливать мягкие цветные сплавы, такие как алюминий и медь, с помощью фрезерования или токарной обработки поверхности вместо шлифования абразивной лентой?
О: Да. Для мягких цветных сплавов (таких как чистый алюминий, бессвинцовая медь и цинковые сплавы) прецизионное фрезерование или токарная обработка с использованием алмазных или твердосплавных инструментов настоятельно рекомендуется вместо шлифования лентой. Мягкие сплавы склонны к размазыванию при абразивном шлифовании, что засоряет ленту и физически внедряет абразивные частицы (такие как оксид алюминия или карбид кремния) в матрицу образца. Токарная обработка или фрезерование обеспечивают чистую поверхность с низким уровнем деформации, полностью свободную от внедренных абразивов, что значительно повышает надежность показаний микроэлементов, таких как углерод, кремний и алюминий.
Пожалуйста, свяжитесь с нами для получения дополнительных запросов или подробной информации!
Тел:+86-183-5283 6805
Email:sales@jinyibo.com
Web:www.jinyibo.com